ウイスキーの製造には、水、穀物、酵母という3つの基本的な材料が必要です。

ウイスキーが独特の味を出すためには、樽材やピートなどの他の成分も重要な役割を果たします。スコットランドでは、各蒸留所が独自の水を使用しており、通常は近くの泉から汲み上げています。ミネラルやピート含有量、水の硬度、微生物によって、水の個性が決まります。また、水がスコットランド特有のヒースから独特の芳香を帯び、それをウイスキーに伝えると考えられています。製造工程で最も重要な材料は大麦です。シングルモルトウイスキーの主な風味の元は、大麦のモルトです。バーボンなどの他の製品には、トウモロコシ、ライ麦、小麦も使用されます。基本の穀物からウイスキーを蒸留する前に、まず麦芽にする必要があります。穀物の麦芽化は、ウイスキー製造で最も重要なステップです。

穀物が発芽する。発芽がちょうど良いタイミングで止まるように、制御された方法で大麦を水に浸します。長年の伝統に従って、大麦は大きな桶、いわゆるスティープで水に浸されます。浸している間、水は2、3回交換されます。このプロセス中に、数時間にわたって酸素が追加され、穀物がより速く水を吸収するのに役立ちます。穀物のサイズに応じて、これには1日から3日かかります。浸した後、大麦の水分含有量が約45%になると、麦芽製造フロアに並べられます。温度に応じて、4日から9日後に発芽が始まり、穀物で放出された成長ホルモンが酵素の生成と放出を促進します。これらの酵素は種皮を破壊し、穀物に根と葉の芽を発達させる強さを与えます。酵素(αアミラーゼとβアミラーゼ)は、マッシュ時にデンプンを糖に変換するために必要です。大麦が発芽すると大量の熱が発生するため、冷却します。麦芽製造者は麦芽シャベルとレーキを使用して穀物を定期的に回転させます。この方法では、熱が均等に分散されます。穀物が開き、芽が穀物の長さの約 3/4 に達すると、発芽プロセスが中断されます。現在グリーンモルトと呼ばれる穀物は、床に均等に広げられ、窯オーブンの上で乾燥されます。乾燥により発芽が停止し、細菌とカビが除去されます。大麦の味は、モルティな香りと一定の甘さを帯びるようになります。乾燥した火にピートを加えると、モルトはスモーキーな味になります。ピートの量は、ppm のフェノールで計算されます。軽くピートされたモルトには 2-10 ppm のフェノールが含まれており、重くピートされたモルトには 50-60 ppm のフェノールが含まれています。熟成後、大麦の水分含有量は 4 ~ 5% になります。スコットランドの蒸留所の典型的な特徴である伝統的なパゴダ屋根は、最適な空気の流れを確保します。麦芽化した大麦は、マッシングの直前に粉砕され、麦芽が開き、糖分が抽出されます。

次に、マッシュタンで、62~65℃の水と混合します。マッシュは、回転するレーキを使用して絶えずかき混ぜられます。ここで、ベータアミラーゼが活性化され、デンプンをさまざまな糖に変換し、水に溶解します。糖の種類には、麦芽糖、グルコース、マルトトリオース、デキストリンが含まれます。酵素が働く条件は、その活性に影響します。処理時間を短縮するために、醸造者はマッシュで可能な限り最良の条件を確保します。30分後、液体はマッシュタンの穴あき底から排出され、収集されます。マッシュは、今度は70~75℃の水と2回目の混合が行われます。液体は排出され、収集されます。マッシュは、今度は水温80℃で3回目の加熱が行われます。しかし、糖分含有量は前のステップよりもはるかに低いため、このマッシュは次の工程には使用されません。発酵は 64 度まで冷却され、マッシング プロセスの次のステップで使用されます。糖分を含んだ液体は 16 ~ 20 度まで冷却され、得られた麦汁は発酵タンク (ウォッシュバック) に送り込まれ、そこで酵母と混合されます。酵母細胞は糖分をアルコールと二酸化炭素に発酵させます。発酵プロセス全体には最大 4 日かかります。ビールのようなウォッシュのアルコール含有量は 8 ~ 11% で、ここで初めて蒸留できます。蒸留プロセスを開始するために、ウォッシュは最初の銅製蒸留器 (ウォッシュ) で加熱されます。銅は熱伝導性に優れ、成形も簡単なため、このプロセスに最適な素材です。さらに、不要な硫黄化合物を除去します。

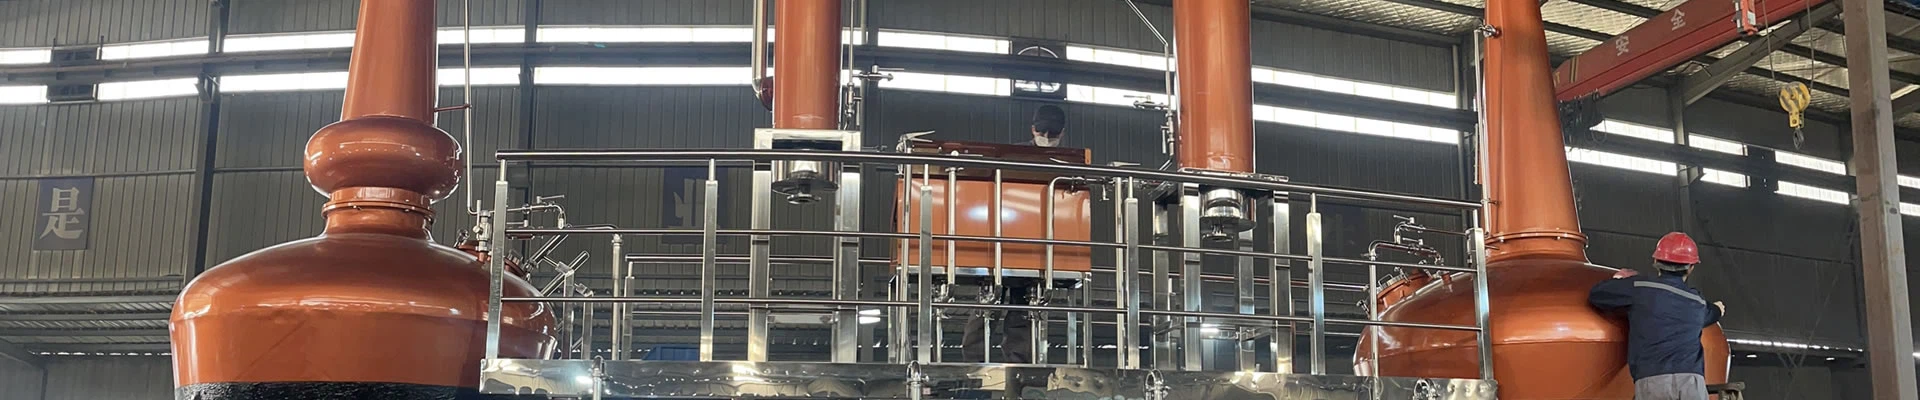
ポットスチルは、ケトル、グースネックまたはラインアーム、そして最後にクーラーの 3 つの部分から構成されています。スチルのサイズと形状は、ウイスキーの味に影響を与えます。アルコールは水よりも低い温度で蒸発するため、アルコール蒸気はスチルのネックから上昇します。水はスチルに残ります。シェルアンドチューブ熱交換器で、アルコール蒸気は冷却され、再び凝縮します。その結果、ローワインとして知られ、アルコール含有量は 20 ~ 25% になります。蒸留プロセスは、2 番目の小さな銅製スチル、いわゆるスピリットスチルで繰り返されます。これには通常約 8 時間かかります。このステップでは、アルコール (およびそれに伴う大部分の香料と芳香物質) が水から分離され、濃縮され、アルコール含有量が 65 ~ 70 容量パーセントの上質な蒸留物になります。この蒸留物は、蒸留者によってスピリットセーフでフォアショット、ミドルカットに分離されます。そしてフェイント。フォアショットには、前の燃焼プロセスの残留物(および揮発性の有毒メタノール)が含まれています。ミドルカットまたはハートはメーターを通過し、後でスピリッツ税をいくら課すべきかを決定するために使用されます。フェイントでは、フーゼル油が抽出されます。フーゼル油は味に悪影響を及ぼし、有害になることもあります。次に、細かい蒸留液がスピリッツレシーバーにポンプで送られます。
ニューメイクスピリッツは部分的に水と混合され、最終的な貯蔵のためにオーク樽に詰められます。数多くの試行錯誤を経て、アメリカンホワイトオークとヨーロピアンオークの2種類の木材がウイスキーの貯蔵と熟成に使用される標準的な材料として認められるようになりました。現在、ウイスキー樽は日本のオークで作られています。オーク樽での長年の熟成は、味の60-80パーセントを占めることがあります。もちろん、蒸留後も非常にスパイシーな生のウイスキーの成分も独特の風味を与えます。しかし、ウイスキーが最終的な独特の味を得るのは、貯蔵を通してのみです。法律により、スコッチウイスキーは少なくとも3年間樽で熟成されなければなりません。木が呼吸すると、液体の金の1.5〜2パーセントが毎年蒸発します。これはエンジェルズシェアと呼ばれます。より濃いタイプのウイスキーの場合、蒸留所は以前にシェリーやポートを貯蔵した樽を好みます。中古のアメリカンバーボン樽軽めのウイスキーには樽が使用されます。ラム酒やバローロの樽もウイスキーの味に影響を与えます。風味と香りは樽の木材や個々の蒸留プロセスだけでなく、周囲の気候や環境によっても左右されます。たとえばアイラ島のウイスキーは、潮風によって個々の樽が定期的に新しくなり、個性が生まれます。使用済みの樽は樽工場で定期的に新しくなり、樽は何度も使用され、数十年使用されることもあります。

当然ながら、例えばシェリー樽で熟成されたウイスキーは、風味の吸収が少なくなります。このように、これらすべてのさまざまな要素が長年にわたって絡み合い、それぞれの樽に独特のウイスキーが生まれます。